车网世界报道:
由中国汽车技术研究中心有限公司、中国汽车工程学会、中国汽车工业协会、中国汽车报社联合主办的第二十二届中国汽车产业发展(泰达)国际论坛(以下简称“泰达汽车论坛”)于2026年9月17日至9月20日在天津市滨海新区举办。本届泰达汽车论坛将围绕“智绿筑基·生态蓄势·共创共赢”的年度主题,邀请重磅嘉宾展开深入研讨。
在9月18日“新技术生态专场:下一代电池重塑产业生态”中,中国汽车技术研究中心有限公司首席专家刘仕强发表题为“新一代动力电池测评技术发展与挑战”的演讲。
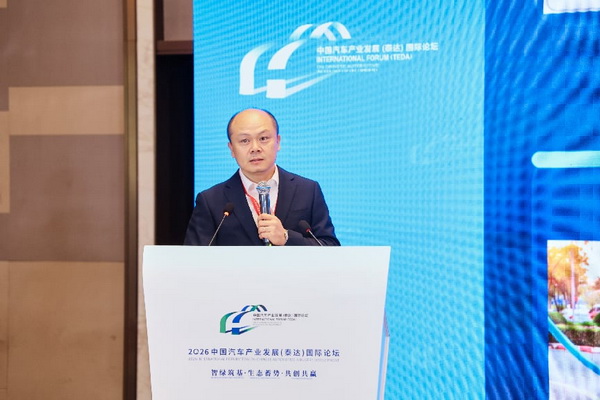
中国汽车技术研究中心有限公司首席专家 刘仕强
以下是演讲实录:
各位嘉宾、各位同仁,大家好!我是中汽中心刘仕强。十分高兴能借助本次行业盛会,向大家分享我们团队在新一代动力电池测评技术领域的最新研究进展,也希望通过本次交流,与各位碰撞新思路、探讨新方向,为行业发展提供参考。
近20年,消费电子、交通运输、大型储能等领域的高速发展,核心依托于动力电池技术的持续迭代与快速升级。高能量密度、高功率、长续航、长寿命、低成本的技术诉求,彻底重塑了动力电池产业的发展格局。当前,随着电池技术持续突破,高能量密度、高功率、高安全的动力电池产品,已深度支撑国家战略安全、航空航天、具身智能、智能制造等多个关键领域的发展。
过去15-16年,我国动力电池产业形成了两条典型的技术路线。一是以磷酸铁锂为代表的高性价比路线,2015年前后磷酸铁锂能量密度仅为100Wh/kg,目前已提升至200Wh/kg,实现性能翻倍。二是以三元材料为核心的高能量密度路线,从早期的611体系到现在基本上811体系已经实现应用,未来将依托固态电池等新一代技术,进一步支撑长续航新能源交通工具、航空航天及各类特殊场景的高端应用需求。
在所有新型电池技术中,固态电池是当前全球关注度最高、技术竞争最为激烈的核心方向。早期日韩、欧美企业率先做了一些固态电池的技术布局,让我国产业发展面临较强的竞争压力,也倒逼国内加快技术攻关节奏。自2023年起,我国从政府到企业层面全面启动多技术路线布局,覆盖硫化物、氯化物、氧化物、聚合物等主流固态电解质体系。经过3-4年的集中攻坚,国内固态电池产业已初步完成从0到1的技术突破,在材料研发、生产工艺等核心领域达到国际同步水平,尤其在大电芯生产制造、系统集成验证等产业化环节,已走在世界前列。
我们团队也对全球主要固态电池企业的技术路线进行了系统性梳理汇总,当前行业技术路线已逐步趋于集中统一。电解质层面,以硫化物体系为主、聚合物也是一个关键的体系;正极材料聚焦九系高镍三元、高密富锂锰基材料两大高端方向;负极材料以硅基材料为主流,同时锂金属负极、无负极等前沿技术也在持续探索落地。
对整个固态电池而言,最大一个特点就是采用固体电解质替代传统液态电解液与隔膜。在这个过程中通过减少或者去除可燃液态组分,从根源上大幅提升电池安全性能。同时,依托宽电压窗口的固体电解质设计,可适配高镍三元、富锂锰基、硅碳、锂金属等各类高比能材料,为电池能量密度的持续突破提供了核心技术支撑。
接下来有一个问题就是什么是固态电池,今年8月正式发布了国标GB/T 48093.1—2026,明确了车用固态电池的官方定义与判定方法,填补了行业标准空白。该标准通过高温、真空测试方式,检测电池内部可挥发组分含量,明确固态电池可挥发组分占比需低于0.5%。我们通过大量对比测试验证,传统液态电池可挥发组分占比普遍在10%-12%以上,而量产及研发阶段的固态电池均可稳定控制在0.5%以下,部分企业产品指标更优,目前来看这个指标应该还是相对比较客观的。
固体电解质的应用,对整个电池结构和一些制造工艺都带来一些新的变化。比如在正极材料方面,高镍三元、富锂锰基等这些新型材料的应用,需搭配固体电解质、导电剂、粘结剂构建高导电网络,但新材料存在释氧、与电解质发生副反应等问题,会直接影响电池稳定性。在电解质环节,硫化物电解质成膜、超薄化等关键工艺难度极大,同时固体电解质需同时满足绝缘防护、锂离子传导双重功能,其离子电导率、电压窗口直接决定电池整体性能上限。在负极环节,痛点更为突出,硅基材料存在界面屏障问题,锂金属负极质地偏软、无法承受高压,而硫化物体系固态电池又需要一定压力保障界面接触,因此力学调控、稳定界面构筑,是当前负极技术突破的核心关键。
除材料层面的难题外,固态电池电芯的制备层面也有一些问题。从早期实验室1至2Ah小电芯,到去年年初实现20Ah、年底突破60Ah大电芯,今年可能就得工艺固化然后做量化,那实际上这个里面有很多的问题,一个就是高压等压成型新工艺的参数控制、电芯一致性、生产节拍效率,都是亟待解决的核心问题。同时,高压工艺会放大微小毛刺、杂质带来的安全与性能风险,传统液态电池生产中可忽略的细微缺陷,在固态电池生产中都会引发严重问题。
工艺与结构的革新,也让固态电池与传统液态电池呈现出机理差异、性能趋同并存的特征。液态电池依靠电解液浸润实现锂离子传输,而固态电池无液态电解液,锂离子传输转变为界面点接触模式,电池性能高度依赖界面稳定性、有效接触面积,且界面副反应会直接导致电池性能快速衰减。
目前行业主流的硫化物固态路线,仍存在诸多界面适配难题。九系高镍三元正极与硫化物电解质易发生副反应,造成电池性能快速衰减,行业普遍采用硫化物复合改性方案优化稳定性。但我们测试发现,新型电解质不仅与正负极活性材料存在适配风险,还可能与集流体发生反应,引发全新的性能失效问题。同时,液态电池中存在的锂枝晶问题,在固态电池中依然存在,生长机理发生明显变化。我们通过高倍率CT扫描等表征技术可清晰观测,固态电池中锂枝晶会沿电解质裂纹持续生长,最终造成电池性能断崖式衰减、整体失效。
基于固态电池全链条技术变革的行业现状,原有液态电池的测评体系已无法适配新技术特征。为此,我们牵头联合中科院物理所、宁德时代、比亚迪及各大高校等顶尖科研与产业机构,搭建了覆盖材料、电芯、模组、电池系统的全链条固态电池测评技术体系。这里面最关键的是电解质的测试,电解质除了他本身的机械性质之外,我们前期研究也发现不同温度对电子也会有影响。在电池单体方面,最大一个就是需要特别大的约束力,这个约束力在前两年需要20MPa,随着技术持续优化,有些企业已逐步降至10MPa,更领先的一些企业降到了7MPa到8MPa,甚至实现5MPa低压运行。即便压力持续下调,对于常规400×100mm规格的电芯,仍需承受数吨的约束力。对应的测试夹具自重可达五六十公斤,单人无法完成挪动、装配,实验操作需双人协作,极大提升了测试难度与成本。
在电池层面,除了约束力还有一个就是温度,传统液态电池的高温工况多为加速寿命测试条件,而当前固态电池常规工作温度普遍需要35℃–45℃,部分产品需稳定在50℃–60℃高温环境运行。
延伸至模组与系统层面,固态电池的高压、高温工作特性,对结构可靠性、内部稳定性设计提出了全新要求。电池管理系统(BMS)也需全面升级,在原有SOC、SOH估算、热管理的基础上,新增精准加热控制、压力实时监测、动态力学调控等全新功能。依托系列技术研究,目前我国已形成19项固态电池国家标准,其中12项正在研制、4项已获批发布,持续完善行业标准体系。
在具体测评技术维度,我们建立了分层、分级的全维度测试方案。材料层面,重点测评电解质的致密性、离子电导率、电压窗口等核心参数,同时聚焦极片容量、热稳定性、电导率及材料适配性,重点排查正负极、电解质之间的界面副反应,有效解决电芯未投产、未使用就出现产气、衰减的问题,规避硫化氢、二氧化硫、氢气等有害气体析出风险。
电池单体方面,核心围绕电性能、寿命的评价、容量保持率、一致性检测。相比原来液态电池更多的考虑温度、倍率耦合影响,固态电池新增压力变量,形成温度、倍率、压力三个维度耦合测评体系。受材料和工艺没有完全定性影响,电芯一致性是当前测评的重点。同时,自放电、存储容量保持能力已成为固态电池的核心考核指标,我们通过EIS、DRT等精细化表征手段,精准定位电芯性能衰减的核心诱因。
安全性能层面是固态电池测评的重中之重。由于无电解液缓冲缓释机制,固态电池失效速度特别快,存在瞬时燃爆风险,同时硫化物体系失效后会析出微量硫化氢,对人体造成不可逆损伤,安全风险具备特殊性、突发性、危害性强的特点。我们通过多组对比测试发现,固态电池与液态电池的温升、失控特性(T1/T2/T3温度特征)差异显著。目前固态电池仍处于研发迭代阶段,尚未完全成熟量产,各项性能特征仅作研究参考,不能简单与液态电池做优劣对比。同时,电池失控后的产气特性,会大幅改变失效危害程度,也是当前安全测评的核心研究方向。
模组与系统层面,重点优化结构强度、压力适配通道设计,针对高温、高压、产气等特殊工况,建立全新的可靠性测评、气体排放管控与验证体系。整体来看,固态电池测评需要在传统液态电池测评体系基础上,结合全新材料、工艺、结构、机理特征,全面补充、升级测试方法与评价标准。实际上这个工作对我们国家在国际标准上的一些话语权起到了一个关键主导作用。今年7月,由我国牵头的IEC固态电池国际标准提案正式通过;8月,在法国举办的ISM国际会议上,我们再次提交多项电池系统相关国际标准提案,持续推动中国技术、中国标准走向全球。
整体而言,固态电池产业化仍有大量技术、工艺、成本难题亟待突破。材料端,正负极新材料体系的迭代、多材料耦合适配的科学问题仍需深挖;工艺端,新型生产工艺的优化、落地、规模化适配仍需持续攻坚;成本端,当前固态电池材料成本高、量产成品率低,产业化经济性短板突出。我们实验室手工半自动化制备1–2Ah样品电芯,成品率仅70%–80%,物料损耗极大、成本居高不下,距离规模化商用还有较长的迭代之路。
以上就是我本次的全部汇报内容,不足之处,恳请各位嘉宾、同仁批评指正!谢谢大家!